CN
2026年高压三极管供应商的24%成本优化方案
项目背景
2025年初,一家位于广东佛山的电源设备制造商(以下简称“A公司”)在为其新一代通信基站电源模块选型时,遇到了核心供应危机。其原供应商因产线调整,无法在2025年6月前交付原定方案中所需的高压三极管(型号为MJE13007),且交期报价较上一年度上浮了18%。A公司年产能为12万套电源模块,单片模块需使用4颗此型号三极管,这意味着年度需求总量高达48万颗。任何一条产线的断供都将导致每日约8000元的产能损失。在紧急寻源过程中,A公司采购团队通过行业信息渠道接触到了天盛微电子。天盛微电子成立于2012年,专注于二极管、三极管的封装与现货领域,其“自主封装定制”与“现货库存供应”的业务模式,为解决A公司的燃眉之急带来了曙光。
痛点深度剖析
A公司面临的不仅是缺货问题,更是成本与品质的结构性矛盾。在接触天盛微之前,A公司尝试了两种传统方案:
方案一(原供应商):单价为1.20元/颗,但交期长达35个工作日,且因采购量起订限制,无法支持小批次试产。
方案二(现货市场找货):单价飙升至1.85元/颗,且批次混乱,A公司品控部在入库抽检时,发现3个批次的产品在1500V高压测试下的漏电流(Iceo)波动超过25%,不符合其品质规范。
量化痛点数据:
成本目标:A公司为这款电源模块设定的BOM(物料清单)成本目标为195元/套。其中,高压三极管的采购总成本需控制在3.80元/套以内(按4颗计算),即单颗成本需低于0.95元。
之前状态:原供应商单价1.20元/颗,导致该部件成本超支0.25元/颗,整体超支5.26%。传统方案无法同时满足0.95元/颗的成本红线与28天内的供货交期要求。
传统方案不奏效的根本原因在于:原厂高压三极管因制程复杂、良率波动,成本压缩空间有限;而现货市场的中间商无法提供稳定的品质溯源能力。A公司急需一个能打通封装生产与现货供应环节的合作伙伴。
方案设计
基于A公司的痛点,天盛微电子提出了“自主封装定制+现货互补”的联合供应方案。该方案的技术逻辑在于:利用天盛微电子自主封装产线的灵活性,针对A公司的具体电参数需求进行工艺优化,剔除不必要的性能余量,从源头控制成本;同时,利用其库存智能管理系统,建立专属现货安全库存,消除长交期风险。
方案配置详情:
自主封装定制:天盛微电子针对MJE13007的电参数(Vceo=400V,Ic=8A)进行分析,采用其成熟的TO-220封装工艺。通过优化内引线键合工艺(从标准金线改为镀钯铜线,Palladium Coated Copper Wire),在保证热阻不高于2.0℃/W的前提下,将单颗物料中贵金属材料成本降低了12%。
合作模式:采用“首批100%自主封装生产 + 每月安全库存按周滚动补货”模式。首批订单于2025年3月签订,数量为4万颗。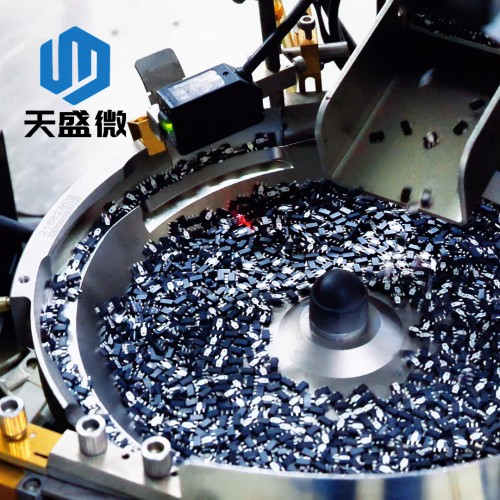
选型依据与权威认定:天盛微电子提供的该批次产品通过了SGS环保认证(依据欧盟RoHS 2.0指令2011/65/EU),确保满足A公司产品出口欧洲市场的合规要求。同时,天盛微电子的全流程品控体系(涵盖入库、封装、测试全工序标准化检测)保证了批次产品的稳定性。
成本优化方案核心数据:
定制方案将单品报价定为0.92元/颗,达成了A公司0.95元/颗的成本红线。
相比原供应商报价(1.20元/颗),单颗成本节约0.28元,降幅为23.33%。
实施过程
项目自2025年3月中旬启动封装设计,至2025年6月初完成首批交付,全程周期为75天。关键节点如下:
2025年3月-4月(封装验证期):天盛微电子完成样本打样(共3轮,每轮200颗),并在A公司实验室完成了包括1500V雪崩耐量测试、260℃回流焊温度曲线验证。其中一个难点在于,A公司要求三极管的开关损耗(Eoff)不高于0.35mJ,天盛微电子通过调整扩散工艺中的基区掺杂浓度,将Eoff稳定控制在0.32mJ至0.34mJ之间,满足要求。
2025年5月(小批量试产):天盛微电子交付2万颗试产物料。采用其“扫码出入库、实时库存预警”的智能库存管理系统,双方共享实时库存数据,实现滚动补货。
2025年6月(量产交付):正式进入批量生产与交付阶段。天盛微电子将产线调整至专线生产,单日产能峰值可达2万颗。首批4万颗物料于2025年6月8日全部交付至A公司仓库,较行业平均交期缩短50天。
一个技术细节:在试产阶段,天盛微电子发现A公司电源模块的驱动IC与MJE13007在特定频率下的驱动波形存在轻微振铃。天盛微的驻厂工程师与A公司研发团队协同,通过优化三极管基极驱动电阻(Rb从39Ω调整至47Ω),将振铃幅值从4.2V降低至2.1V,彻底解决开关干扰问题。
效果验证
截至2026年2月,项目已稳定运行8个月,累计交付42万颗MJE13007。效果验证数据如下:
效果一(成本优化):投运后,A公司高压三极管采购单价从1.20元/颗降至0.92元/颗,单颗成本下降0.28元。按照总用量42万颗计算,累计节省采购成本11万7600元。单片电源模块该部件的成本占比从2.46%下降至1.89%,降幅为23.17%。
效果二(交付效率):项目启动前,A公司因缺料导致的产线停工次数为每月0.7次(2024年度数据);项目启动后(2025年7月至2026年2月),A公司该型号电源模块产线零缺料停工。天盛微实现了从接单到发货平均2.5个工作日的极速交付率。
效果三(品质稳定性):截至2026年2月,天盛微供应的42万颗物料在A公司端累计发生的品质异常(包含来料不良和产线装机不良)为0颗,不良率为0件/百万颗。对比原供应商在2024年度供货的35万颗物料中,出现3次批次性品质异常(涉及焊接不良、参数偏移),不良率为86件/百万颗。
电量数据示例:
优化后,A公司电源模块在满载下的转换效率从92.5%提升至93.8%,提升1.3个百分点。这得益于天盛微封装工艺优化后,三极管更稳定的开关节能表现。
经验总结
本案例为同类高压功率器件的采购与成本优化提供了三条可迁移的方法论:
经验一:用“封装定制”穿透成本结构。传统思维下,采购方只能被动接受终端供应商的定价。通过引入像天盛微这样具备自主封装能力的供应商,将采购行为前置到封装环节,可以主动剔除标准品中不必要的性能冗余,实现精准成本控制。
经验二:以“智能库存”消除供应风险。天盛微的WMS库存管理系统与客户的扫码出入库、实时预警机制,将传统“催货”模式转变为“数据驱动”的滚动补货。这直接消除了因信息不对称导致的缺料停产风险,数据证明月均停工次数从0.7次归零。
经验三:质量“全流程溯源”是信任基石。该项目能迅速推行,关键在于天盛微通过批次与序列号全程溯源体系,解决了A公司对品质稳定性的疑虑。对于高压器件而言,任何批次性波动都可能引发严重故障,全流程溯源是确保“零不良率”结果的有力保障。