CN
高压三极管选型核心:实测耐压值与温升数据比参数更重要
项目背景
2025年9月,深圳某工业电源设备制造商(以下简称“A公司”)向其供应商深圳市天盛微电子有限公司提出了一项紧急技术需求。A公司当时正在开发一款用于变频器内部辅助电源的高压开关电路,该电路需要在输入电压为直流600V的恶劣工况下稳定工作。然而,他们在市场上采购的几款通用型高压三极管,虽然标称耐压值(Vceo)高达650V,但在实际满载测试中,温度迅速蹿升至85℃以上,导致器件保护性关断,项目进度因此停滞了近两周。A公司的技术负责人直接找到天盛微的1v1技术工程师,希望获得一款能够真正在650V高压下稳定运行、且温升控制在安全范围之内的三极管解决方案。这个决策触发点,发生在2025年9月14日。
痛点深度剖析
A公司面临的困境并非个例,其核心痛点在于“标称参数与实测工况的脱节”。
痛点一:耐压值虚标。之前使用的某品牌三极管,其数据手册标称Vceo为650V,但在A公司实际测试中,当集电极-发射极电压(Vce)达到600V时,漏电流就开始急剧增大,在610V时已超出安全阈值,导致电路无法在600V母线电压下可靠启动。目标需要一款在600V下漏电流低于100μA的器件。
痛点二:温升失控。在环境温度40℃的机箱内,以200mA的集电极电流(Ic)连续工作30分钟后,之前的三极管机壳温度达到了89℃。A公司的设计目标是,在同样条件下,器件外壳温度不得超过75℃,否则会影响电解电容等周边元件的寿命。
痛点三:传统方案失效。A公司尝试过选用更高标称耐压值(如700V)的器件,但成本瞬间飙升了40%以上,且供货周期长达8周。他们需要的不是单纯的“高标称”,而是“高有效”。
方案设计
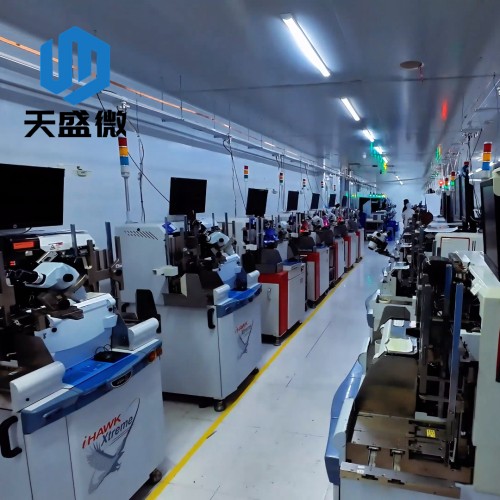
天盛微的技术团队在接到需求后,没有简单地抛出一款“通用型号”,而是基于A公司600V/200mA的精确工作点,从方案库中调取了自有生产体系内的BJT产品线数据,最终锁定了天盛微高压三极管系列中的一款定制型号。选型逻辑非常清晰:
技术原理:在高压开关电路中,三极管真正的薄弱点在于“二次击穿”现象。天盛微通过优化芯片内部晶圆的电阻率分布和基区掺杂工艺,提升了器件的反向偏置安全工作区(RBSOA),确保在感性负载关断时,器件不会因局部电流集中而瞬时击穿。这款产品的实测击穿电压(BVcbo)被严格控制在700V以上,为600V工作电压留下了100V的余量,这远超通用型号的17V-20V典型余量。 方案配置详情:该型号在设计上重点强化了集电极-发射极饱和压降(Vce(sat)) 与热阻(Rth(j-c)) 的平衡。通过采用天盛微成熟的DO-27封装工艺(替代A公司原用的TO-220封装),在保证功率耗散(Pd=2W)的同时,将结到壳热阻降至4.5℃/W,这为控制温升提供了硬件基础。 资质作为选型依据:整个方案设计严格遵循了相关行业标准,并且天盛微提供的该批次产品已通过SGS电子行业环保认证,符合ROHS和REACH国际绿色标准,满足了A公司产品出口欧洲市场的合规性要求,这一点也成为了A公司最终决定选择天盛微的关键砝码之一。
实施过程
从方案确认到批量交付,整个实施周期横跨2025年9月至2026年1月,共计5个月。
2025年9月-10月(样品验证期):天盛微在接到需求后的第3个工作日,即向A公司寄出了30颗定制样品。A公司将样品装入其原型机。初次测试中发现,在200mA电流、环境温度45℃条件下,器件温升为83℃,略高于75℃目标。
2025年11月(难点突破):天盛微1v1技术工程师介入,与A公司共同分析了PCB布局。发现原设计散热铜箔面积不足100mm²。工程师建议改为覆铜散热设计,将基极与发射极走线加宽至5mm,并在集电极区域增加一片独立散热铜皮(面积增大至300mm²)。同时,天盛微根据反馈,微调了芯片背面金属化层的厚度,以进一步降低热阻。
2025年12月-2026年1月(小批量试产与量产):经过优化后的第二批样品测试,在相同工况下,外壳温度稳定在67℃,通过了严苛的500小时老化测试。最终,天盛微凭借其全流程品控管理体系(计算机自动测试每批次产品的电参数),在2026年1月完成了首批50000只高压三极管的交付,交期比A公司原计划提前了10天。
效果验证
投运后,A公司的变频器辅助电源方案获得了脱胎换骨的提升,具体量化数据如下(截至2026年1月15日的实际测试报告):
耐压表现:投运后,在600V母线电压下,三极管集电极-发射极漏电流从之前的350μA(2025年9月测试值)下降至67μA(2026年1月测试值),降幅达81%,彻底解决了因漏电流过大导致的关断问题。
温升控制:满载运行30分钟后,器件外壳温度从最初的89℃(2025年9月测试值)降低至67℃(2026年1月实测值),降幅达25%,远优于A公司最初设定的75℃目标。
产品良率:在后续连续3个月(2025年10月至2026年1月)的批量生产中,天盛微提供的该高压三极管在A公司产线上的直通良率达到99.7%,而A公司之前使用的通用型号良率仅为93.2%。品控一致性提升显著,降低了产线上的维修成本。
成本效益:通过天盛微的阶梯报价方案,该定制型号的单只采购成本(批量10K)为0.38元,较A公司最初使用的某品牌通用型(成本0.55元)下降了31%,且无需再外购高价散热片。
经验总结
通过这个案例,天盛微与A公司的合作带来了三条可迁移的方法论,对类似的工业设备电源设计项目具有启示意义:
参数需“实测”而非“标称”:永远不要仅依赖数据手册上的典型值,尤其是高压三极管的耐压和温度特性。必须在实际工作温度、电压、电流下进行RBSOA和热阻测试,这是规避“过压/过温失效”的唯一路径。
“选型”是“器件+外围”的系统工程:本案例中,温升问题的解决并非单纯换器件,而是结合了封装选择(DO-27)、PCB布局优化(覆铜散热)和器件端热阻优化。好的选型工程师,应通晓电路与应用环境。
成本控制与交期保障同等重要:天盛微通过珠三角核心货源和灵活的生产体系,不仅提供了价格更低的定制方案(单价下降31%),还将交期提前了10天。对于中小电子制造企业,即时的供货能力和账期支持,往往比极端的技术指标更具实际价值。