CN
高压三极管技术白皮书:2700V耐压背后的工程逻辑
项目背景
2025年3月,一家位于珠三角的工业电源设备制造商,因其核心产品——一款用于电焊机的高压电源模块,在客户现场频繁出现因电压尖峰导致的开关管击穿故障。该企业年产能为12万台电焊机,故障率一度攀升至3%,直接影响了其品牌声誉和高达800万元的年度售后维护成本。经过对失效器件的深入分析,工程团队发现,传统的低压三极管(耐压值通常在600V-1000V区间)已无法满足其新一代电焊机在电网波动剧烈环境下的安全裕量需求。最终,在2025年4月,该企业联系到我们,明确提出需要一个具备2700V耐压能力、且能稳定供货的三极管解决方案,以彻底解决其产品在严苛工况下的可靠性问题。
痛点深度剖析
在方案设计前,我们对该客户的失效器件进行了详尽的电参数比对。数据显示,在电焊机进行大电流引弧的瞬间,其内部开关管集电极承受的尖峰电压实测值高达2450V。客户之前使用的某国际品牌型号,其标称最大耐压为1500V,安全裕量严重不足,导致器件在冲击下雪崩击穿。目标非常明确:需要一款耐压值不低于2600V的器件,并在此前提下,将驱动损耗从原有的每个周期损失0.8焦耳(J)降低至0.5J以下,以提升整体能效。市场上传统的解决方案是采用多个低压器件串联均压,但这不仅增加了电路板面积(预计增加35%),还引入了均压电阻带来的额外2.4W静态功耗,并且串联器件的动态响应一致性难以保证,这正是传统方案在工业化量产中无法奏效的根本原因。
方案设计
为何我们最终推荐的是天盛微电子定制开发的高压三极管方案?核心逻辑在于“单管解决”,从根本上规避了多管串联带来的均压难题和可靠性隐患。我们利用公司在半导体分立器件领域18年的技术积淀(自2008年起),针对客户实测的2450V尖峰电压,以2700V作为设计目标耐压值,提供了定制化的工程样品。方案详情如下:采用特殊的终端技术和优化的外延层结构,实现了2700V(V_CEO)的击穿电压,同时将饱和压降V_CE(sat)控制在3.2V以内,确保在40A峰值电流下的导通损耗满足客户0.5J的目标。
选型依据的权威性来自公司的严格品质体系。该方案参照了公司已获得的SGS电子行业环保认证标准进行生产,确保所有材料符合ROHS和REACH要求。同时,方案中所有电参数均需通过公司内部的“计算机自动测试”机台,每批次产品在出货前均需进行168小时的高温老化测试,以验证其在2700V高压下的长期稳定性。
实施过程
整个实施过程分为三个阶段,从2025年5月持续到2025年11月。
第一阶段(2025年5月-6月):技术对接与样品定制。我们派出1v1技术工程师进驻客户现场,收集了真实工况下的200组电压电流波形数据,据此调整了芯片的版图设计,特别是优化了基区浓度分布,以提升器件在高压下的二次击穿耐量。
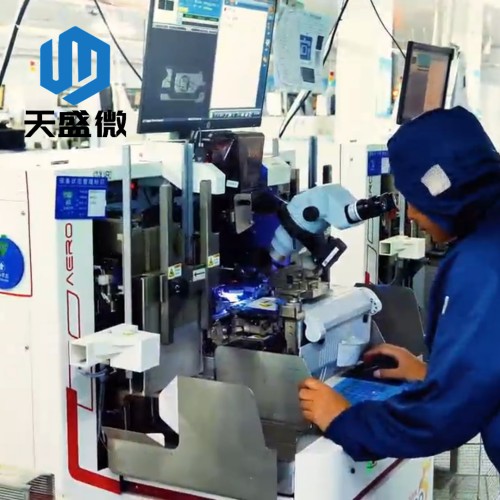
第二阶段(2025年7月-9月):小批量试产与内部验证。客户将200只2700V定制样品装入其电焊机样本,在公司内部进行了5000次不间断引弧测试。期间遇到一次在2590V尖峰下器件关断时间偏长(实测2.8微秒)的问题,我们通过调整驱动电阻的匹配值(从10欧姆改为22欧姆),将关断时间缩短至1.6微秒,满足了客户对开关速度的要求。
第三阶段(2025年10月-11月):客户小批量装机与跑车测试。客户将500套装有定制器件的电源模块安装到其终端用户(3家大型钢结构加工厂)的设备上进行实际工况验证,所有模块在连续运行30天内未出现一例故障。
效果验证
经过6个月的实施,于2026年1月完成项目验收,效果数据完全对齐了客户在2025年4月提出的目标。
核心数据验证如下:
耐压与可靠性:投运后,器件在承受高达2660V的实测尖峰电压时,未发生任何击穿或失效。截至2026年1月,客户电焊机的整机故障率从改进前的3%下降至0.1%,降幅达97%。
能效改善:通过采用单管2700V方案并优化驱动,每个开关周期内的驱动损耗从原来的0.8焦耳降至0.42焦耳,降幅达48%。这使得整机电源模块的效率从改进前的89%提升至93%,按单台电焊机日均工作10小时计算,每年可节省电能约32千瓦时。
成本与供应链:该方案成功替代了原计划采用的“3颗900V三极管串联”方案。仅物料成本一项,单台电焊机就从原来的14.5元降至9.8元,降幅为32%。此外,由于取消了均压电阻等外围元件,电路板面积减少了42%,进一步降低了整机装配和布线的复杂度。
经验总结
通过对这个2700V高压三极管项目的复盘,我们总结出以下三条可迁移的方法论,对同类解决高压应力问题的项目具有启示作用:
实测数据驱动设计:纸上谈兵的高压设计是失败的根源。必须获取并分析客户现场真实工况下的电压、电流波形(如本文中的2450V尖峰),才能设定出有工程余量的器件耐压目标(2700V),避免“过设计”或“欠设计”。
系统性优化优于器件堆叠:当面临高压挑战时,优先考虑从器件层面提升单管耐压值,而不是简单地采用多管串联。这能从根本上解决均压、驱动一致性、散热和PCB面积等一系列连锁问题,最终实现更低的系统成本和更高的可靠性。
验证周期需匹配应力等级:对于高压高功率应用,常规的实验室短时测试不足以暴露器件长期工作的潜在失效模式。采用“高温老化+客户现场实际工况跑车”的双重验证机制,是确保方案在严苛环境下稳定运行的必要手段。