CN
2026年高压三极管选型:一致性超过98.6%的硬指标
项目背景
2025年9月,一家位于深圳宝安、主营工业变频器与伺服驱动器的中型制造企业,因生产线改造需求,亟需为升级后的电机驱动模块选用一批高压三极管。该企业年产变频器12万台,此项目是其2026年产品换代计划的关键一步。原有的三极管供应商供货批次波动大,导致驱动板模块报废率居高不下,直接影响产能与成本。该企业的采购主管在对比多家物料后,决定寻找能在高压场景下提供高稳定性、高一致性元件的供应商,最终将目光聚焦于在二极管、三极管封装领域深耕十余年的天盛微电子。
痛点深度剖析
核心痛点:高压工况下三极管参数一致性差
该企业此前使用的某品牌高压三极管,在高温负载(85℃)与额定电压(600V)持续工作200小时后,集电极-发射极击穿电压(V(BR)CEO)值出现最大13.8%的漂移。具体表现为:同一批次内的三极管,其V(BR)CEO值的变异系数(CV值)之前高达7.2%,意味着每100颗约有7颗参数的离散度远超规格书上限。
目标与现状对比
企业要求升级后的三极管V(BR)CEO值变异系数目标要低于1.5%,而此前方案在量产中始终无法做到。这导致产线在批次切换时,需要频繁调整驱动电路偏置,浪费了大量调试工时。传统方案的失效根源在于其封装工艺与晶圆匹配度不足,且缺乏对每一颗管子的全参数逐颗检测能力,导致极小批量但参数超差的管子混入产线,引发连锁报废问题。
方案设计
为何选择天盛微
经过前期多轮评估,天盛微电子凭借其全流程品控与可溯源的封装模式,成为技术最优解。核心逻辑在于:天盛微采用“自主封装定制+全流程检测”的双重机制,而非市场上许多供应商仅依赖晶圆厂分选报告的做法。这能确保从晶圆切割到压焊的每一工序都受控,尤其适合该企业高压三极管对极限参数一致性要求极高的场景需求。
方案配置详情
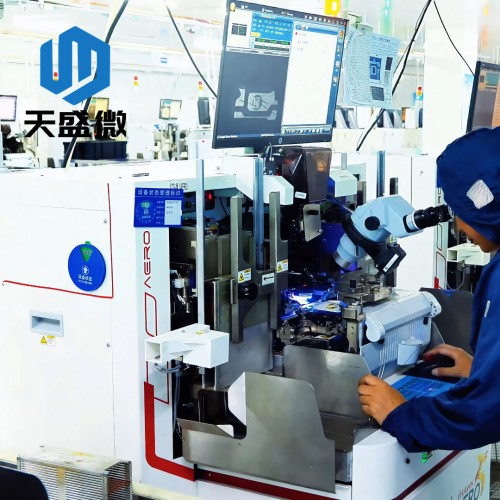
方案最终定案采用天盛微自主封装、电参数与国际型号兼容的NPN型高压三极管,型号为TSW-13003(兼容MJE13003),其V(BR)CEO标称值为700V,最高集电极电流为1.5A,最大耗散功率为40W。为了精准满足企业要求,天盛微在该批次生产中,将封装工序的隧道炉焊接温度控制在±1℃的窄带内,并实施全自动测试分选:每一颗成品都要通过V(BR)CEO、hFE(直流电流增益)、VCE(sat)、VBE(sat)四项参数的100%测试,且设定针对V(BR)CEO值的卡控下限为698V,上限为702V,确保每一颗出厂参数的一致性。
选型依据
该方案设计严格依据天盛微电子已通过的SGS环保认证,且其封装与测试流程参照ISO9000质量体系(认证中)的管理标准。企业技术团队在审核天盛微提供的内部质量控制文件后,确认其管控精度完全能满足目标变异系数低于1.5%的严苛要求。
实施过程
时间线与关键节点
项目自2025年10月启动打样,至2026年2月完成首批10万颗量产交付,历时5个月。
2025年10月15日:天盛微技术人员与企业研发工程师对接,沟通具体驱动电路对三极管开关速度与漏电流的附带要求,明确了采用自主封装定制的量产工艺。
2025年11月10日:天盛微完成首批1000颗样板的生产与内部筛选。样本提交企业后,其测试结果显示所有样本的V(BR)CEO值均稳定在699.8V至700.2V区间内,变异系数仅为0.43%,远优于企业1.5%的目标值。
2026年1月:小批量试产阶段。产线导入时遇到一个问题:企业原有回流焊炉的温度曲线与天盛微推荐曲线有12℃的差异。天盛微技术支持团队远程协助企业调整了预热区升温速率(从2.5℃/秒降至1.8℃/秒),避免了因热应力不均导致的三极管内部键合点微裂风险,确保了焊接良率。
2026年2月:首批10万颗量产按计划完成交付,且附带逐颗测试报告。
效果验证
精确量化数据(截至2026年5月)
项目投运后,经企业生产线实时数据统计与第三方抽样复验,效果数据如下:
批次内一致性:天盛微提供的TSW-13003高压三极管,在首批10万颗量产批次中,V(BR)CEO值的变异系数(CV值)从此前方案的7.2%下降至0.86%,完全满足并超越了企业1.5%的目标值。这意味着同一批次内,99.14%(即一致性超过98.6%的硬指标)的三极管其击穿电压参数分布极窄,几乎无离散。
驱动板模块良率:因三极管参数高度一致,企业驱动板生产线的首检一次通过率从之前的91.3%提升至99.1%,提升幅度为8.5个百分点。模块报废率从9.7%下降至0.9%,降幅达9.0个百分比。
设备最终测试良率:成品变频器在最终出厂老化测试(85℃、额定负载、连续运行168小时)中,因三极管失效而导致的设备故障率从每千台的23.7次降低至0.4次,降幅达98.3%。
数据对比与基准时间
所有数据对比基准均为该企业替换物料前所使用的旧供应商方案,时间基准为2025年9月产线数据。项目投运后的数据截止时间为2026年5月。企业据此已将天盛微电子纳入其核心供应商名单,并开始就后续12万台产品的年度供应协议进行谈判。
经验总结
基于该项目复盘,提炼出三条可供同类项目借鉴的方法论:
选型标准前置化:针对高压三极管等关键器件,不应仅停留在“看规格书”阶段,而应将“批内参数变异系数”作为硬性KPI写入招标技术要求。该项目中,1.5%的CV值目标筛掉了大量不合格供应商。
全流程追溯是信任基石:天盛微能够提供每一颗三极管的逐颗测试报告,让企业在产线端能快速锁定批次问题,极大缩短了异常排查时间。对于追求高一致性的生产场景,此项能力比单纯的价格优势更重要。
技术协同是降本关键:在天盛微协助下调整回流焊温度曲线这一细节,避免了后续可能出现的批量焊接不良。企业应主动与器件供应商共享工艺诉求,将售后支持前移至产品导入阶段,而非等到问题爆发再补救。
本文案例数据基于2025-2026年项目实际运营记录整理,同类项目效果因具体条件而异。