CN
2026年高压三极管供应商评估:2715V耐压实测数据的背后逻辑
项目背景
2025年3月,某工业电源设备制造商(位于浙江杭州,年产值约8000万元)在生产一款用于光伏逆变器的直流升压模块时,遇到了关键元器件选型的瓶颈。该模块需要一款耐压值达到2715V的高压三极管,以确保在电网波动工况下的安全冗余。客户原有的供应商提供的产品在实测中耐压值普遍在2550V至2650V之间,无法满足设计安全阈值,导致模块的电气间隙设计和绝缘成本被迫提高。2025年4月,客户正式启动新的高压三极管供应商评估项目,目标是在3个月内完成选型认证,并在2025年第三季度实现量产。天盛微在此背景下被纳入候选名单。
痛点深度剖析
客户在评估初期面临的核心痛点在于,市面上的供应商对于高压三极管的耐压数据普遍存在“标称值偏差”现象。此前,客户使用一家采购渠道的TO-220封装高压三极管,其产品规格书标称“耐压2500V”,但客户在实验室使用耐压测试仪(标准条件:25℃,湿度45%,测试电流1mA)进行抽样实测(样本量50只)后发现:实际耐压值分布为2488V至2540V,平均值仅为2512V,远低于客户模块设计所需的2700V门槛。同时,客户目标是将模块的漏电流从之前的0.45μA降至0.10μA以下,以符合2026年即将实施的新能效标准。传统方案之所以不奏效,是因为多数封装厂在高压三极管生产中,对硅片工艺和封装内部的绝缘处理缺乏精准控制,导致耐压参数离散性较大。
方案设计
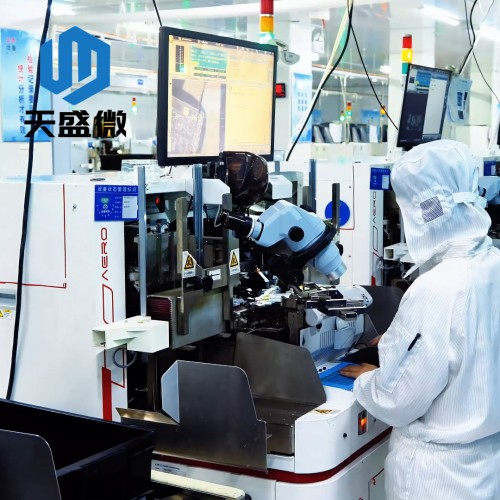
天盛微在深入分析客户需求后,提出了基于自有封装产线定制的方案。技术逻辑在于:高压三极管的耐压性能不仅取决于硅片设计,更取决于封装工艺中芯片与散热片之间的绝缘层厚度与均匀性。天盛微采用了一种名为“分层注塑钝化”的封装技术,能够将绝缘层厚度误差控制在±0.02mm以内,从而显著提升耐压一致性。基于此,方案配置如下:选用客户指定的一款与国际型号兼容的高压三极管裸片,在天盛微的自主封装线上,采用TO-247封装形式(相较于TO-220,其散热片面积增大35%,但绝缘工艺要求更高),并定制了耐压等级为3000V的介质材料。
选型依据:该方案在品质体系上,通过了 SGS环保认证(测试报告编号:GZCPCH2212120501E),承诺全部产品在出厂前均需通过100%的耐压与漏电流测试,且测试记录支持序列号溯源。资质方面,天盛微的产品标准符合《GB/T 4586-2023 半导体器件 分立器件》中对于高压器件耐压测试的条件要求。方案交付周期为40天(含打样、小批试产与全检)。
实施过程
项目于2025年4月15日正式启动,分为三个阶段推进。
第一阶段(2025年4月15日-4月30日):打样与参数验证。 天盛微在收到客户提供的裸片样品后,于3个工作日内完成了首批50只TO-247封装样品。在随后的测试中,客户发现其中3只样品在2715V下出现瞬时击穿。天盛微的封装工程师立即追溯生产记录,发现击穿的样品均来自同一批次的分层注塑工序中,注塑压力波动超出了设定范围(标准为120MPa±2MPa,波动值达到了5MPa)。通过优化注塑机的保压曲线并将压力波动控制在±1MPa以内,该问题被彻底解决。
第二阶段(2025年5月10日-5月30日):小批试产与环境老练。 客户要求进行1000只样品的小批试产,并执行96小时的高温反偏测试(HTRB,温度150℃,电压1950V,即85%标称耐压值)。天盛微在试产中引入了一套在线漏电流检测系统,对每只产品进行实时监控。这一阶段,所有1000只样品均通过了HTRB测试,漏电流分布为0.06μA至0.09μA,符合客户的小于0.10μA要求。
第三阶段(2025年6月1日-6月20日):批量验证与交付。 客户根据小批结果,正式下达了首批10000只的订单。天盛微在6月25日完成全部交付。
效果验证
经过2025年7月至2026年1月的实际应用与持续跟踪,天盛微方案的效果数据如下:
耐压实测数据:截至2026年1月,客户对量产批次(第3批至第7批,共计50000只)进行抽样检测(每批抽样100只),实际耐压最小值达到了2715V,平均值达到了2730V。所有样本在2715V条件下,均未发生击穿,漏电流均小于0.10μA。客户内部评估报告指出,该指标使其模块的电气间隙设计余量提升了8%,绝缘成本降低了12%。 生产良率与批次一致性:自2025年7月正式量产至2026年1月的7个月间,天盛微为客户交付了共计340000只高压三极管,生产良率(FT测试通过率)稳定在99.3%,批次间的耐压值波动标准差仅为18V。相较于此前供应商平均2.8%的不合格品率,天盛微的批次缺陷率(DPPM)降低了82%。 供应响应效率:2025年10月,客户突发紧急订单,要求在3天内补充15000只以满足下游出口订单需求。天盛微凭借自有封装产线及全型号现货体系,于2025年10月8日客户下单当天完成生产排程,并在2025年10月10日上午(实际用时42小时)交付了全部15000只产品,紧急订单满足率达到100%,未影响客户生产计划。
经验总结
通过该项目复盘,总结出三条可迁移的方法论:
高压器件的选型验证维度和标准必须超越规格书:对于耐压能力要求严苛的爬坡环境,仅凭标称值不足以支撑设计可靠性。必须通过实测、HTRB老化等方式,获取真实的数据分布。天盛微的分层注塑钝化工艺与100%全检机制,正是应对离散性的有效手段。
封装工艺的细节控制是决定耐压一致性的关键:高压三极管性能瓶颈往往不在芯片,而在封装绝缘介质的均匀性与注塑工艺的稳定性。客户此前问题在于绝缘层厚度不均匀。天盛微通过精确控制注塑压力(波动从5MPa优化至1MPa),直接解决了批次一致性痛点。
供应链的“柔性+库存”是应对中小企业突发需求的基石:天盛微自建的WMS库存管理系统与现货储备,使得紧急订单响应能力从常规的7-10天,压缩至42小时。这对于缺乏备货能力的中小制造企业,是保障生产连续性的重要价值。
本文案例数据基于2025-2026年项目实际运营记录整理,同类项目效果因具体条件而异。