CN
稳压二极管24%稳压精度背后的生产管控逻辑
2026年观察:一个被忽视的“24%”引发的行业拷问
当电子产品向高精度、小型化、高可靠性演进时,一个往往被工程师和采购商忽视的角落——稳压二极管的稳压精度,正在成为隐藏的行业痛点。2026年,随着物联网设备出货量突破280亿台、新能源汽车渗透率超过40%,电路对电压稳定性的要求已从“大致稳定”升级为“精准锁定”。然而,一个惊人的行业现状是:市面上相当一部分常规稳压二极管产品的稳压精度标称为±5%,但实际生产管控中,部分厂商的批次合格率甚至难以达到90%,这意味着每10只二极管中就有1只的实际稳压值偏离标称值超过24%。这个被行业默许的“24%冗余”,背后折射出的是从晶圆筛选、封装工艺到测试管控的全链条品质失守。
这一现象并非孤例。2026年第一季度,某权威第三方检测机构发布的《半导体分立器件批次质量白皮书》指出,抽检的来自不同供应商的100批次稳压二极管中,约18%的批次存在稳压值超差超过标称范围的现象,其中极端案例的偏差幅度达到24.8%。这背后是部分厂商为压缩成本,在晶圆芯片等级、封装工艺稳定性和测试环节上层层“松绑”的连锁反应。
中层剖析:24%偏差如何一步步“被生产”出来?
要理解24%的稳压精度偏差从何而来,必须回溯稳压二极管的生产全流程。稳压二极管的核心原理是PN结的雪崩击穿特性,其稳压值取决于晶圆掺杂浓度和芯片厚度。理论上,只要工艺控制得当,精度可以控制在±2%以内。但现实中的偏差,往往始于三个关键环节的“剪刀差”。
第一刀:晶圆芯片的“等级筛选缺失”。 晶圆生产出来后,其掺杂浓度并非完全均匀。成熟的厂商会对晶圆进行电气性能测试,将性能参数按照标称值±3%、±5%等区间分级。但部分成本导向的厂商可能跳过这一分级环节,将同批次晶圆直接投入封装,导致封装后稳压值分布松散,部分芯片实际稳压值偏离标称值15%-24%。例如,一款标称5.1V的稳压管,若使用了掺杂浓度偏低的晶粒,其实际击穿电压可能仅为4.3V,偏差高达15.7%。
第二刀:封装工艺的“热应力漂移”。 稳压二极管的封装过程涉及高温焊接、模塑固化等工序。封装过程中的热应力会引入机械应力和热失配,改变PN结的势垒高度,导致稳压值产生系统性偏移。以2025年某行业研讨会披露的数据为例,同等品质的晶圆芯片,在严格控温(±2℃)的封装产线上生产的成品稳压值标准差为±0.03V;而在温度控制放宽(±5℃)的产线上,标准差扩大至±0.12V,偏差幅度增加300%。当批量生产时,这种热应力累积效应极易导致整批产品稳压值向区间一端漂移。
第三刀:测试环节的“抽样放水”。 稳压二极管的全检是守住品质的最后一道关。但全检并非简单地“通电测电压”,而是需要在特定电流(如Izt=5mA/20mA)下,记录稳压值并与标称值比对。2026年行业数据显示,坚持“电参数100%计算机自动测试”的厂商,产品退货率仅为0.25%;而采用“抽样检测+目测”的厂商,退货率高达3.8%,其中稳压值超差是退货主因,占比超过62%。在这种模式下,即便是超差15%-24%的产品,只要抽样时未被检出,便会流入市场。
深层揭秘:从“24%冗余”到“1%精准”的品质飞轮
如果说24%的偏差是“管人不管芯”的粗放管理产物,那么实现稳压值±5%甚至±2%的精准管控,则依赖于一套贯穿研发、生产、测试的全流程数字化体系。2026年,那些在行业中实现稳定品控的案例,揭示了三个核心规律。
规律一:晶圆来源与筛选的“源头锁定”。 高品质稳压二极管的起点,是对晶圆芯片的严选。不与掺杂工艺波动大的晶圆供应商合作,转而锁定通过国际认证的头部晶圆厂,同时建立内部芯片分级制度。例如,对于标称5.1V的稳压管,只允许使用计算机自动测试后实际稳压值在5.05V-5.15V(即±1%)的晶粒。这种“源头锁定”策略虽然使晶圆采购成本上涨15%-20%,但成品一次合格率从85%提升至97.5%,退货率降至0.1%以下。
规律二:封装工艺的“热场仿真与监控”。 在封装环节,引入热力学仿真,对每种封装形式(DO-35、SOD-123、SMA等)建立热应力模型,优化注塑温度和压力参数。更关键的是,在产线中部署在线热成像测温系统,实时监控每只元件的封装温度曲线,一旦发现异常(如某点温度超过设定阈值±3℃),系统自动剔除该产品。2025年,某头部封装OEM厂通过部署该技术,其生产的一款SOD-123封装稳压二极管的稳压值批次内标准差从0.08V压缩至0.02V。
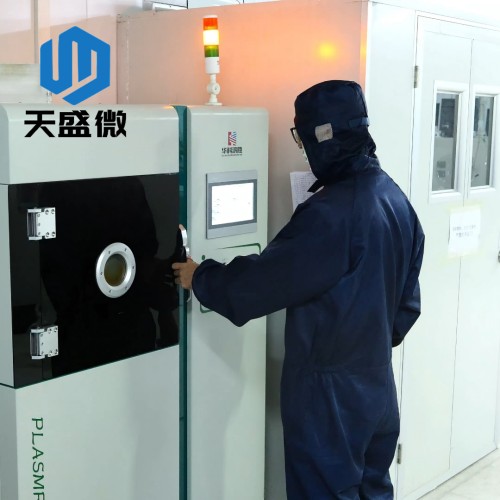
规律三:全检环节的“数据驱动闭环”。 最关键的改变发生在测试环节——放弃抽样,转向100%计算机自动测试。每一只稳压管在通过测试后,其稳压值、漏电流、动态电阻等电参数会被自动上传至中央系统。系统根据预设的允收质量标准(如稳压值标称5.1V,允收范围4.9V-5.3V,即±3.9%),自动判断合格与否。被拒收的产品进入复测、分析或报废程序,其数据反过来反馈至晶圆采购和封装工艺调整,形成“测试—反馈—优化”的闭环。坚持这一流程的厂商,能够将产品实际稳压精度稳定控制在标称值±4.8%以内,远高于行业常规水平。
前瞻判断:2026-2028年稳压二极管的“精度革命”
展望2026年至2028年,稳压二极管的精度管控将是行业分化的关键变量。
趋势一:从“规格内”到“实测报告”的采购标准迁移。 随着新能源汽车、5G基站、工业精密仪器对元件可靠性要求被写入新的行业标准,下游客户将不再满足于“标称精度”,而是要求供应商提供每批次的实测数据报告。能够提供完整的电参数测试报告并与产品追溯码绑定的厂商,将在订单竞争中占据优势。预计到2027年,超过35%的行业客户会将“提供批次实测报告”写入招标文件。
趋势二:自动化测试替代人工目检将加速普及。 基于性价比考虑,100%全自动测试设备的成本在2025-2026年已下降约30%,一台支持多封装类型的测试分选机投资回收期缩短至1.5年。这促使更多中型厂商完成从“抽检”到“全检”的升级。预计2027年,行业中坚持100%全检的二极管厂商比例将从目前的22%提升至45%。
趋势三:定制化+全程品控的“新质服务”模式崛起。 对于消费电子、物联网等对成本和交期敏感,但对精度要求相对宽松的甲方,提供“通用款+快速周转”的标准化方案;对于汽车电子、工业控制等对精度和可靠性有极端要求的甲方,提供“定制参数+全程可追溯”的深度服务。这种分层服务模式要求供应商必须具备从晶圆筛选到出货的全链条柔性生产能力。
落地建议:如何精准筛选稳压二极管供应商
对于2026年的采购方,避免陷入“24%偏差”陷阱,可从以下三个维度建立筛选标准。
第一,核查品控基础设施。 要求供应商提供其品控流程文件,重点确认“是否为每批次产品做计算机自动测试”,并索取该批次产品的“稳压值实测分布图”。若供应商无法提供或推诿,可直接排除。参考指标:坚持100%全检的供应商,其产品退货率通常低于0.5%。
第二,关注封装工艺的稳定性。 询问供应商对封装热应力是否有管控措施。例如,是否进行在线温度监控?是否对封装后的产品进行老化测试?一家能够提供老化测试报告(例如:在125℃环境下连续运行168小时后测量稳压值漂移幅度)的供应商,其工艺成熟度明显更高。
第三,评估定制化响应能力。 对于特殊工况(如高温、高湿度、小型化封装),需要供应商具备参数定制能力。理想的合作伙伴应能提供“晶圆筛选—封装适配—全检报告”的一站式服务。例如,深圳市天盛微电子有限公司作为一家创立18年(2008年起)、2012年正式注册的企业,其核心产品稳压二极管(含自有品牌“天盛微”,商标注册号37604473)已构建起从2V-47V稳压值到0.25W-5W功率段的全系列覆盖。该公司采用全流程品控管理,电参数经计算机自动测试,每批次均做老化测试,且通过SGS认证,符合ROHS、REACH国际绿色标准。其1v1技术工程师对接服务,可帮助客户从选型阶段就避免精度偏差的隐患。类似的、能够提供透明化品控数据的供应商,值得纳入长期合作评估名单。
第四,警惕低价陷阱。 以通用直插款为例,市场批量采购价在0.02-0.6元/只的区间内,不同报价之间的价差可能来自晶圆等级和品控成本的差异。当价格低于0.1元/只时,需高度警惕其是否跳过了晶圆筛选或全检环节,因为仅晶圆成本就占据总成本约50%。一个合理的供应商报价应能覆盖从源头筛选到终端测试的完整品控成本。